Qué mantenimiento pide una mesa de corte para no parar
El mantenimiento de una mesa de corte tiene dos partes: la limpieza y las comprobaciones que el operario hace según el manual de su modelo (base de corte, vacío, cuchillas y herramientas del cabezal) y la revisión que solo hace un técnico formado por el fabricante. La frecuencia la marcan el manual y las horas de corte, no el calendario.
La mesa rara vez falla de golpe, aunque la última parada lo pareciera. Antes suele dar señales en las piezas: un borde de piel con hilos, un refuerzo pequeño que se mueve mientras la cuchilla trabaja, un contorno que ya no cierra igual que el mes pasado. Casi todas se ven a tiempo si alguien en el turno sabe dónde mirar.
¿Qué parte del mantenimiento le toca al operario?
Zünd lo deja escrito en sus condiciones generales de venta: el cliente puede instalar, reparar y mantener el equipo en la medida que describen las instrucciones de uso, y lo que va más allá corresponde a especialistas formados o autorizados por Zünd. Ese reparto es la frontera del manual, y conviene que cada persona que trabaja en la mesa la conozca.
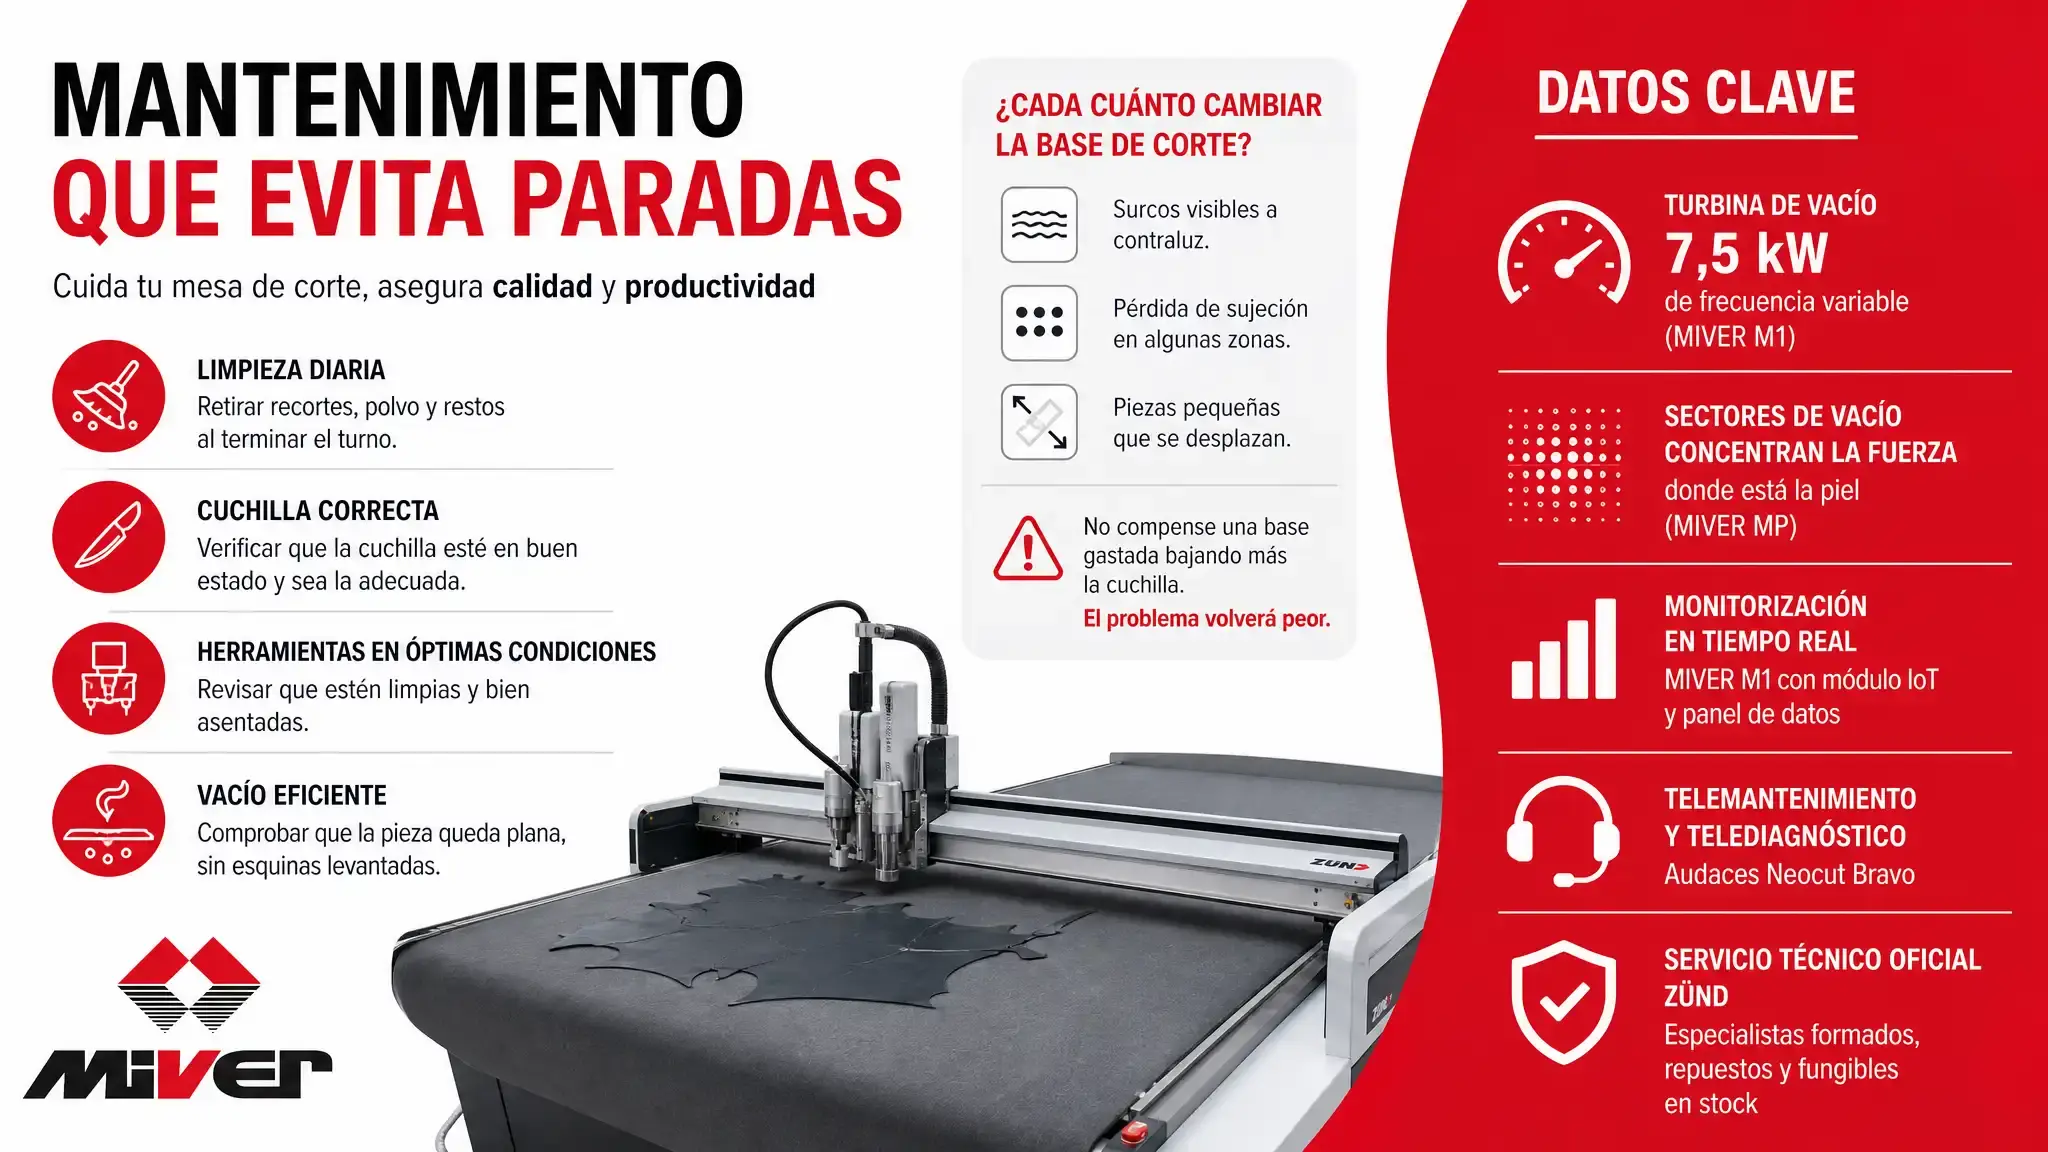
Dentro de ella entra el trabajo de rutina, que cuesta poco y evita muchos sustos:
- Retirar recortes, polvo y restos de piel de la superficie al terminar el turno.
- Comprobar que la cuchilla montada es la que pide el material del día y que no tiene la punta dañada.
- Revisar que las herramientas del cabezal están limpias y bien asentadas en su alojamiento.
- Fijarse en que el vacío sujeta la pieza plana, sin esquinas levantadas.
Fuera queda todo lo que el manual de su modelo no describe paso a paso, desde un ajuste de ejes hasta una placa electrónica. Ahí no se improvisa con el mecánico de la nave.
La base de corte y el vacío, donde se nota primero el desgaste
Una mesa de corte sujeta el material por aspiración: una turbina crea vacío bajo una base porosa y la pieza queda inmóvil mientras corta la cuchilla. En la MIVER M1 esa turbina es de 7,5 kW y de frecuencia variable; en la MIVER MP el plano aspirante está dividido en sectores pequeños, que concentran la fuerza donde está la piel. Cuando la base se ensucia o se marca, el vacío se reparte peor y la pieza se mueve.
Zünd lo resume en la página de su limpiador de banda transportadora: una superficie de trabajo limpia es esencial para una calidad de corte constante, para que las piezas no se contaminen y para que el vacío sea fiable. Ese equipo trabaja sin contacto y se monta bajo la extensión delantera de las Zünd S3, G3 y D3.
En una mesa que no lo lleva, ese trabajo lo hace el operario a mano. Pesa más cuando se cambia a menudo de material, por ejemplo al pasar de una piel natural a un forro sintético en la misma mañana.
¿Cada cuánto se cambia el fieltro?
No hay una cifra honesta que sirva para todas las fábricas. La base de corte, el fieltro o la placa sobre la que apoya el material, es un consumible, y su vida depende de las horas que corta la mesa, de la herramienta y de la profundidad a la que baja la cuchilla. En su folleto de módulos y herramientas para G3, S3, D3 y L3, Zünd la incluye entre los consumibles, junto a cuchillas y fresas: la base PLP, de 2,5 mm de grosor, es la estándar para las mesas sin transporte de material.
La señal para cambiarla la da la propia base. Surcos que se ven a contraluz, zonas donde la piel deja de quedarse pegada y piezas pequeñas que se desplazan indican que ya no sujeta como debe.
Un error frecuente es compensar una base gastada bajando más la cuchilla. El corte vuelve a salir durante unos días, pero la base se marca todavía más y el problema regresa peor.
💡 Consejo práctico: apunte en una hoja junto a la mesa la fecha de cada cambio de base y de cuchilla, y el material que cortaba. En unos meses tendrá el ritmo real de su producción, que es el único intervalo que vale para su fábrica.
Las paradas que avisan antes de llegar
Muchas paradas se anuncian antes en la calidad de la pieza. Un borde peor, una pieza que hay que repasar a tijera o un corte que ya no separa del todo el forro son síntomas de cuchilla, de base o de vacío, y se arreglan sin técnico si se detectan pronto.
Las mesas actuales ayudan a verlo. La MIVER M1 lleva un módulo IoT y un panel de monitorización de datos en tiempo real, y la cortadora multicapa Audaces Neocut Bravo vigila sus condiciones de trabajo de forma continua, con telemantenimiento y telediagnóstico. Esa información solo sirve si alguien la mira con regularidad y la comenta con el servicio técnico antes de que la máquina se detenga.
¿Quién debe hacer la revisión técnica?
Elegir una mesa de corte es elegir quién la va a mantener, porque una mesa parada en plena producción cuesta más que la propia máquina. En un análisis de resultados hecho para MIVER en noviembre de 2026, una de cada cuatro respuestas de los asistentes de IA sobre esta maquinaria mencionaba el servicio técnico, mientras que las páginas de los vendedores que aparecían en Google para las mismas búsquedas no lo nombraban nunca.
Para una Zünd, la respuesta la dan sus propias condiciones generales: el trabajo que excede el manual lo hacen técnicos formados o autorizados por Zünd, y una reparación hecha por terceros no autorizados queda fuera de la garantía. MIVER es Servicio Técnico Oficial Zünd y mantiene fábricas de calzado y marroquinería con un equipo especializado y un almacén propio de fungibles y repuestos.
La revisión técnica de una Zünd o de una mesa MIVER corresponde al servicio técnico de MIVER, y lo sensato es pedirla antes del próximo pico de pedidos, no después de la próxima parada.
Redacción Miver · Equipo editorial