Qué maquinaria necesita una fábrica de calzado
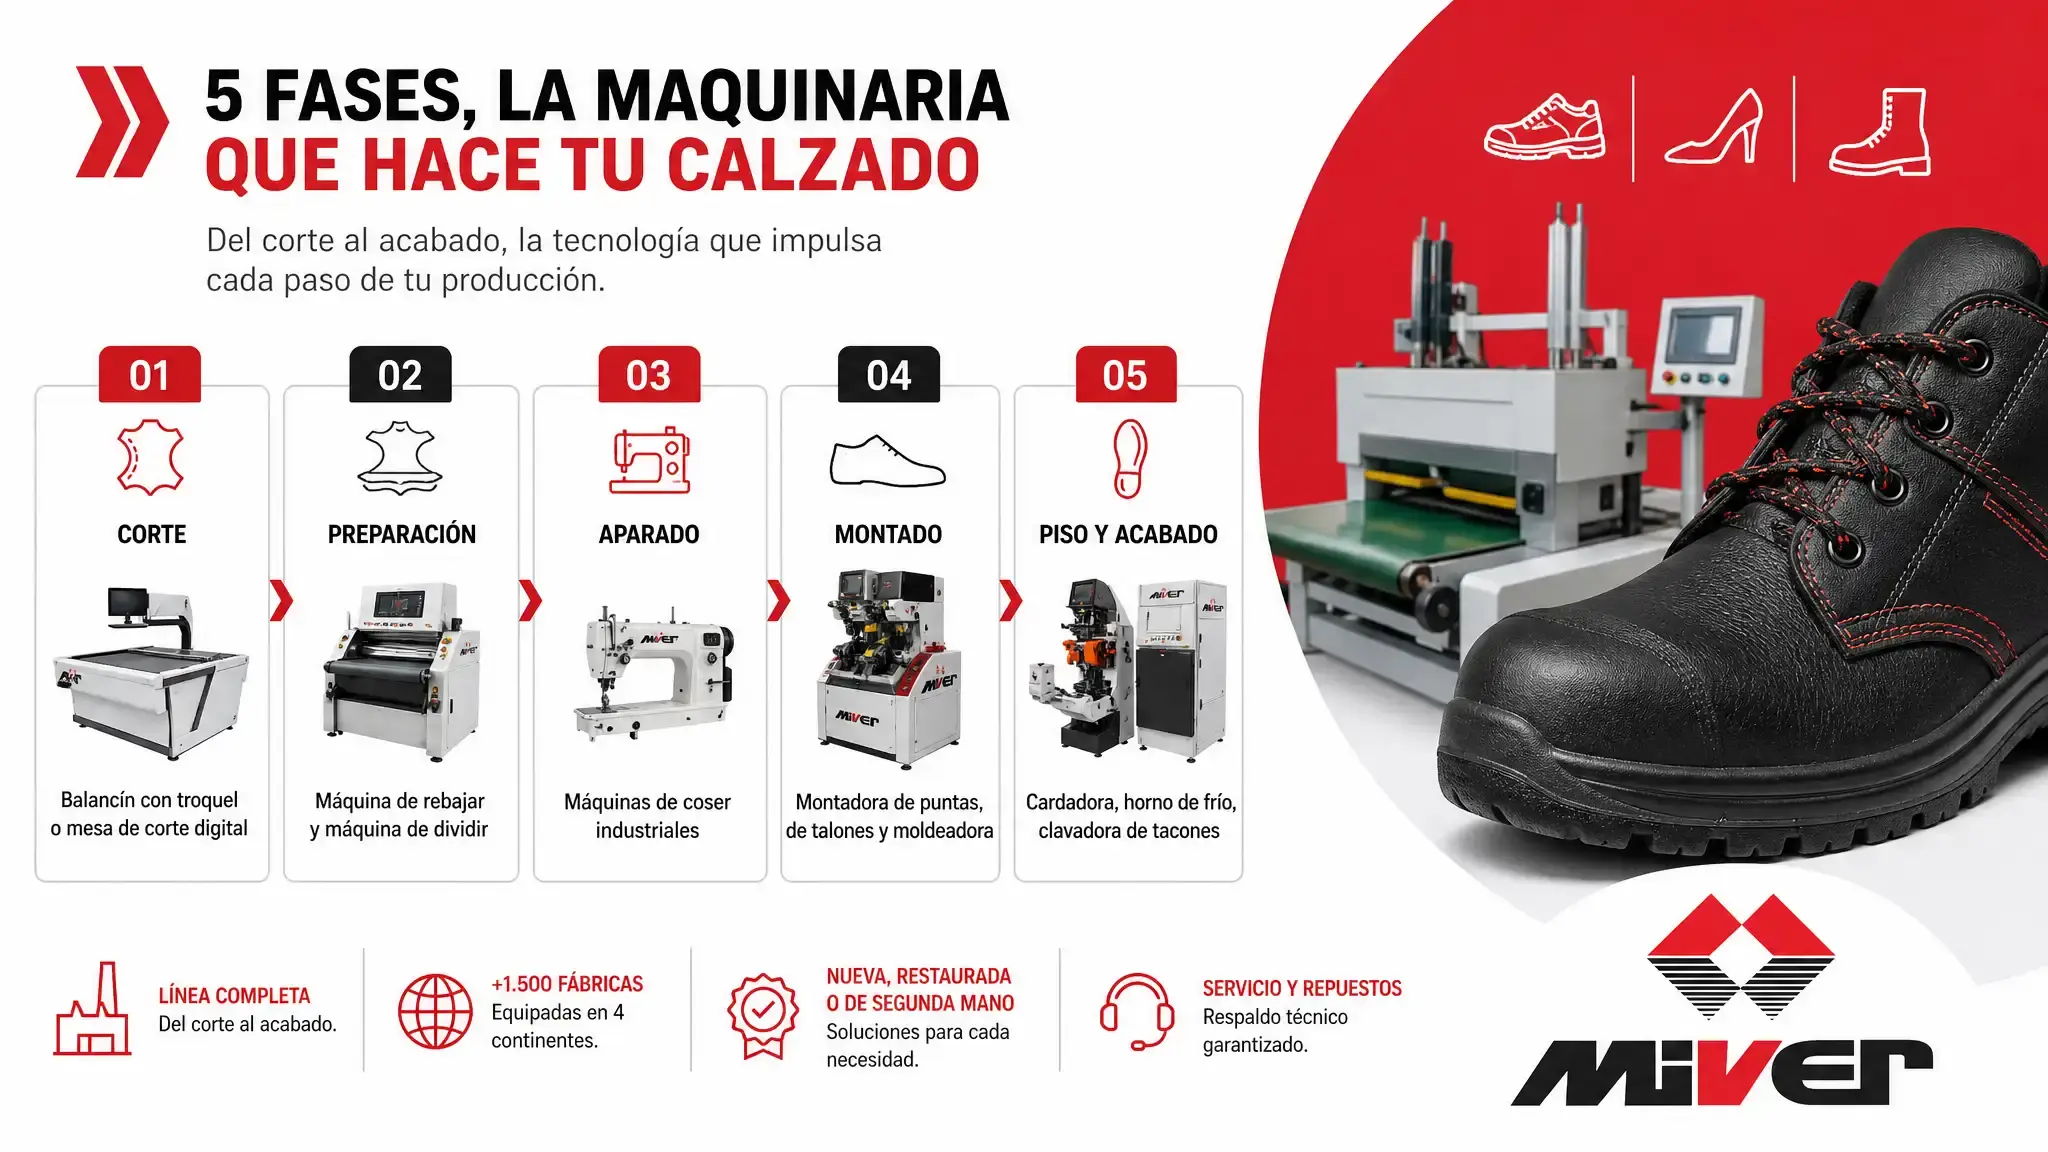
Una fábrica de calzado necesita máquinas para cinco fases: corte (balancín con troquel o mesa de corte digital), preparación de la piel (rebajar y dividir), aparado (coser el corte), montado sobre la horma (puntas, talones y contrafuerte) y piso y acabado (cardar, pegar, estabilizar la cola y clavar el tacón). El tipo de calzado y el volumen deciden cada modelo.
Quien se plantea equipar una línea, o renovar la que ya tiene, suele llegar a esta pregunta con una máquina concreta en la cabeza: la montadora que ya no aguanta el ritmo, el balancín que limita los modelos que se pueden sacar. La línea, sin embargo, trabaja como una cadena, y cambiar un eslabón sin mirar los de al lado mueve el atasco al puesto siguiente. Por eso conviene verla entera antes de pedir un presupuesto.
Las máquinas de cada fase, del corte al acabado
Este es el recorrido de un zapato por la fábrica, con el equipo que hace cada trabajo:
| Fase | Qué se hace | Máquinas habituales |
|---|---|---|
| Corte | Sacar las piezas del patrón | Balancín con troquel, mesa de corte digital |
| Preparación | Igualar el grosor y adelgazar bordes | Máquina de rebajar, máquina de dividir |
| Aparado | Coser las piezas del corte | Máquinas de coser industriales |
| Montado | Fijar el corte a la horma | Montadora de puntas, de talones, moldeadora |
| Piso y acabado | Preparar, pegar y rematar | Cardadora, horno de frío, clavadora de tacones |
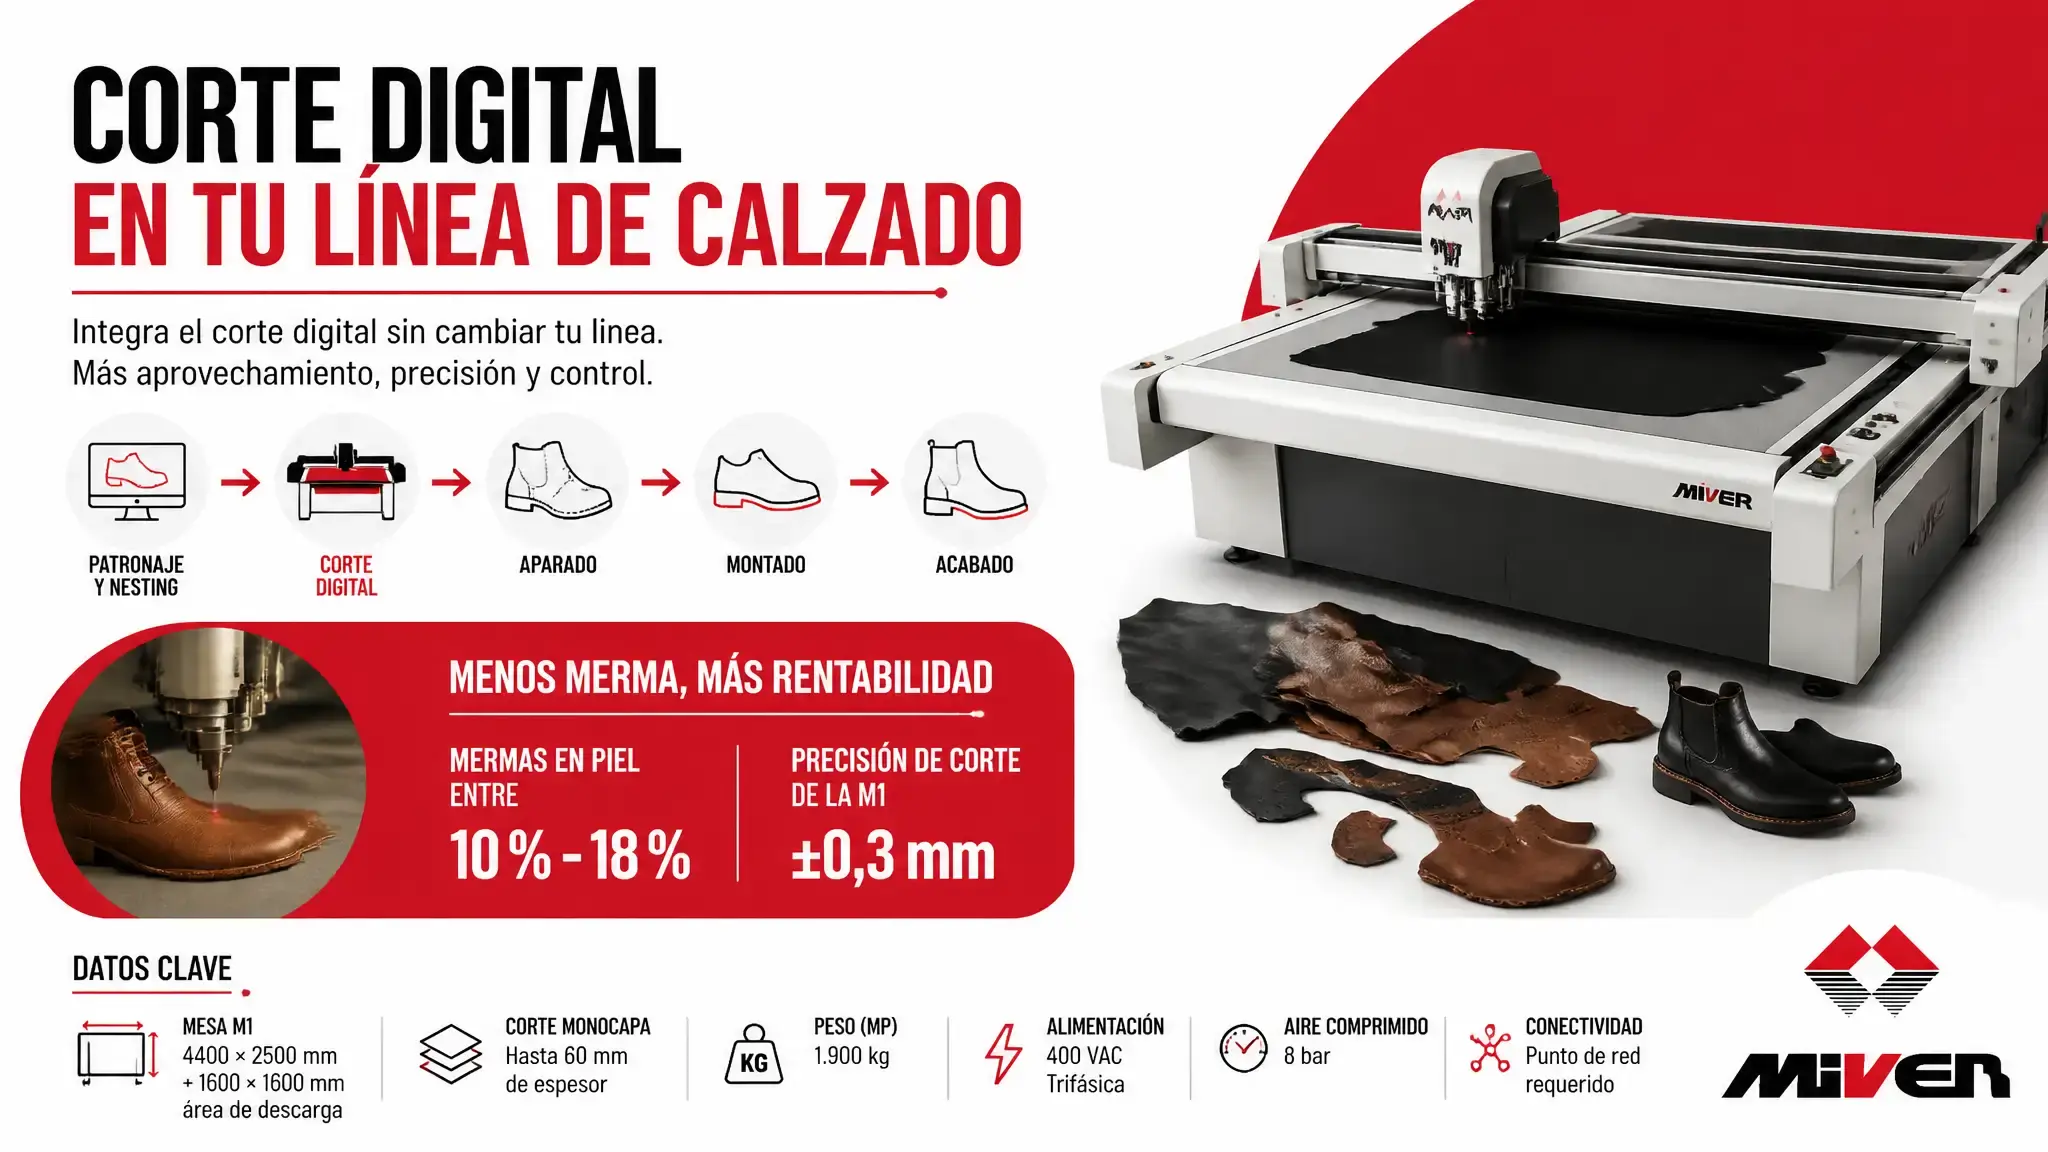
En el corte, la piel natural se trabaja pieza a pieza en una mesa de corte monocapa como la MIVER M1 o la MIVER MP, pensada esta última para pieles pequeñas; el forro y los tejidos admiten el corte en capas. La preparación iguala el grosor de la piel con una máquina de dividir como la CAMOGA C420 o C520 y adelgaza los bordes que se doblan o se solapan con una rebajadora como la COMELZ SS20, que muestra en pantalla el espesor, la anchura, el ángulo y la velocidad de avance.
El aparado es la única fase en la que MIVER no entra: no vende máquinas de coser. En el montado, la ORMAC Tracer monta puntas con encolado por inyección de termoplástico y 150 programas guardados, la ORMAC Selecta 8 monta talón y laterales (botas y hormas especiales incluidas) y la moldeadora de talones 3D de MIVER termoconforma el contrafuerte en una estación de calor y lo fija en otra de frío.
Queda el piso. La ORMAC Rotor carda y rebate con dos cabezales y reconoce sola la longitud del zapato y si es pie izquierdo o derecho; el horno de frío de Elettrotecnica BC acelera la estabilización de la cola al agua después del prensado, y la SABAL S50/ORO clava el tacón con una secuencia programable desde pantalla.
¿Qué máquinas pesan más en la inversión?
Google lo pregunta como «¿cuánto cuesta una máquina para hacer zapatos?», y no hay una cifra honesta que dar: dentro de una misma familia conviven la rebajadora de ajuste manual y la que guarda cada parámetro en pantalla. Tres decisiones mueven el presupuesto mucho más que la lista de máquinas.
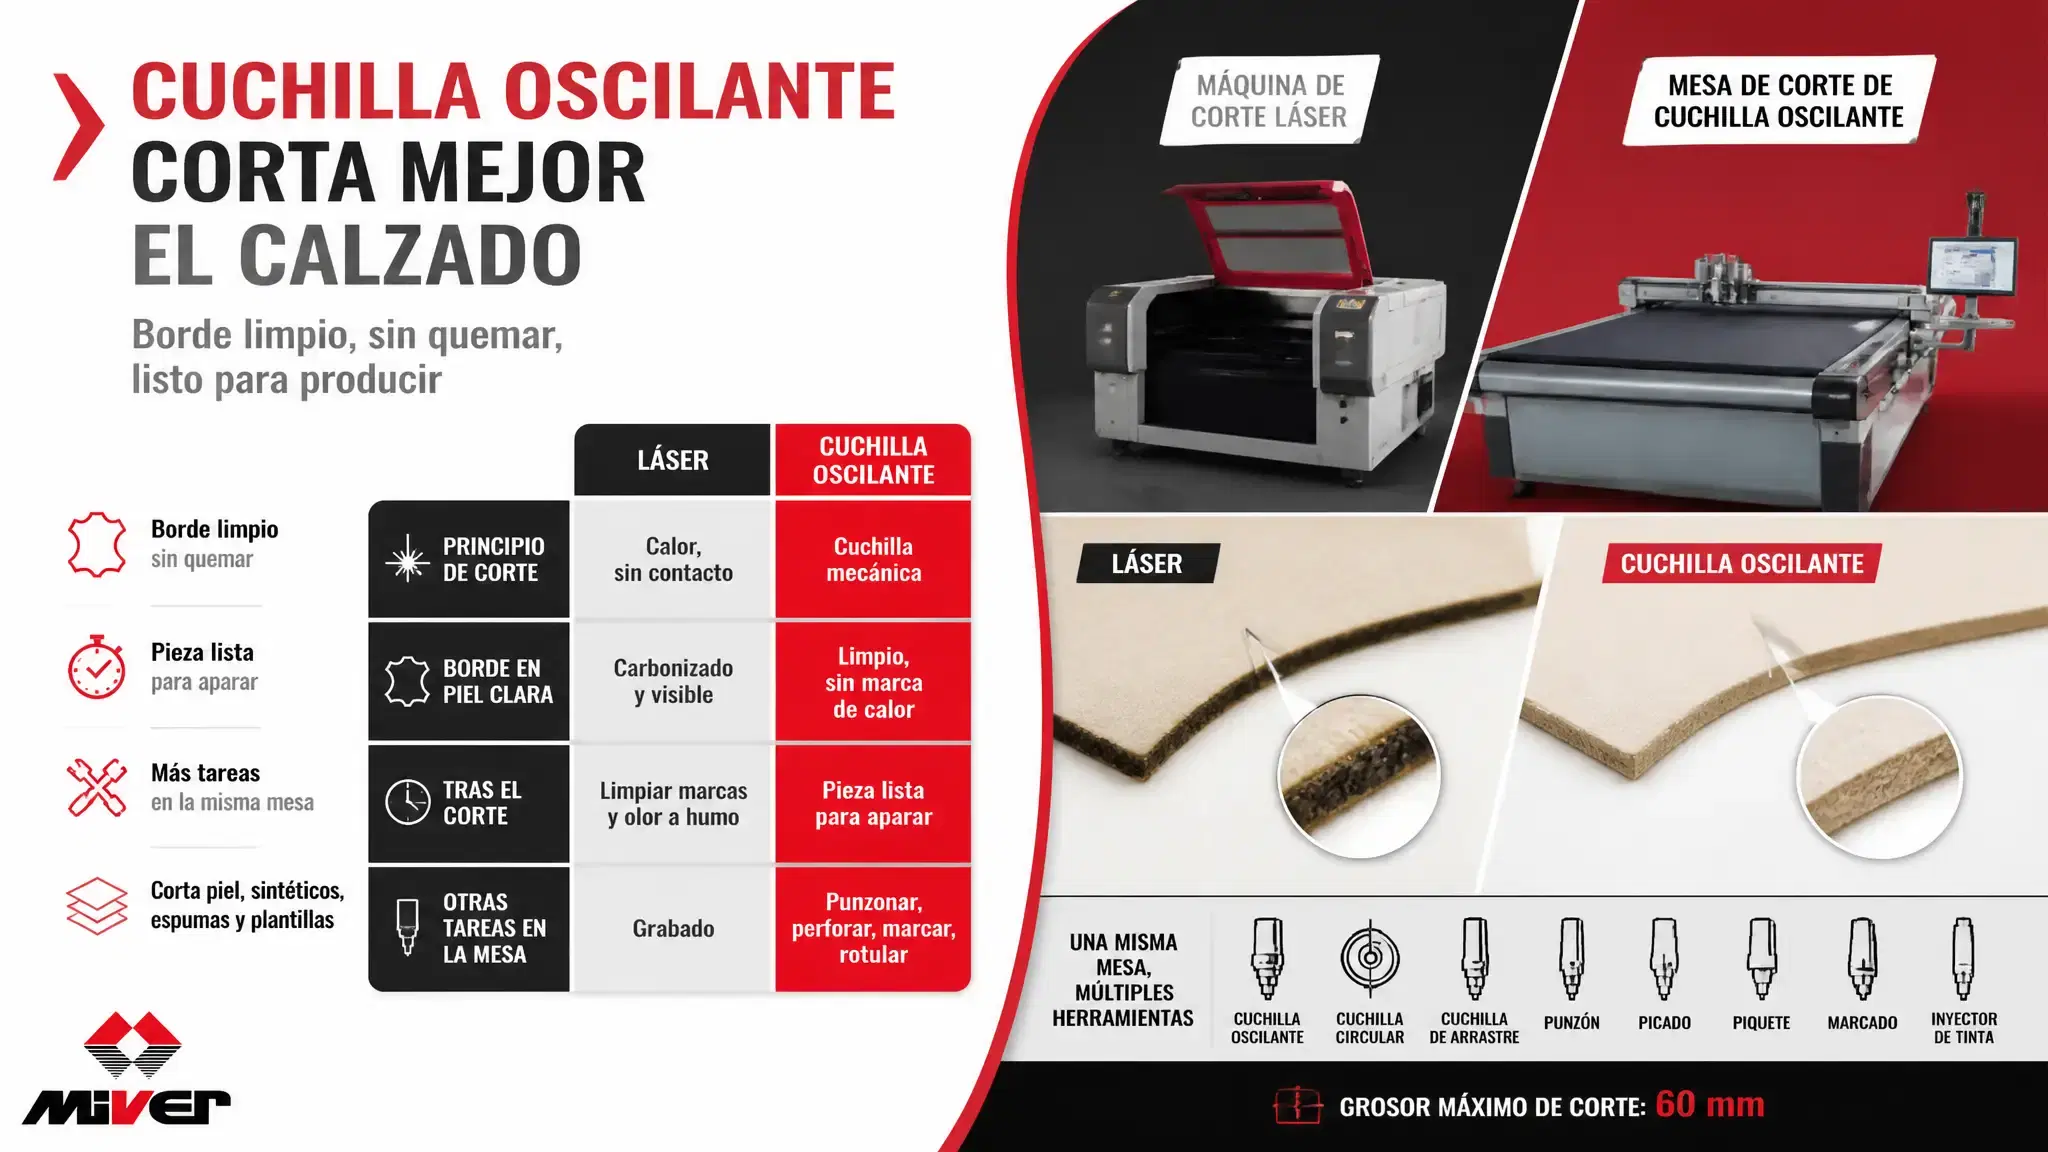
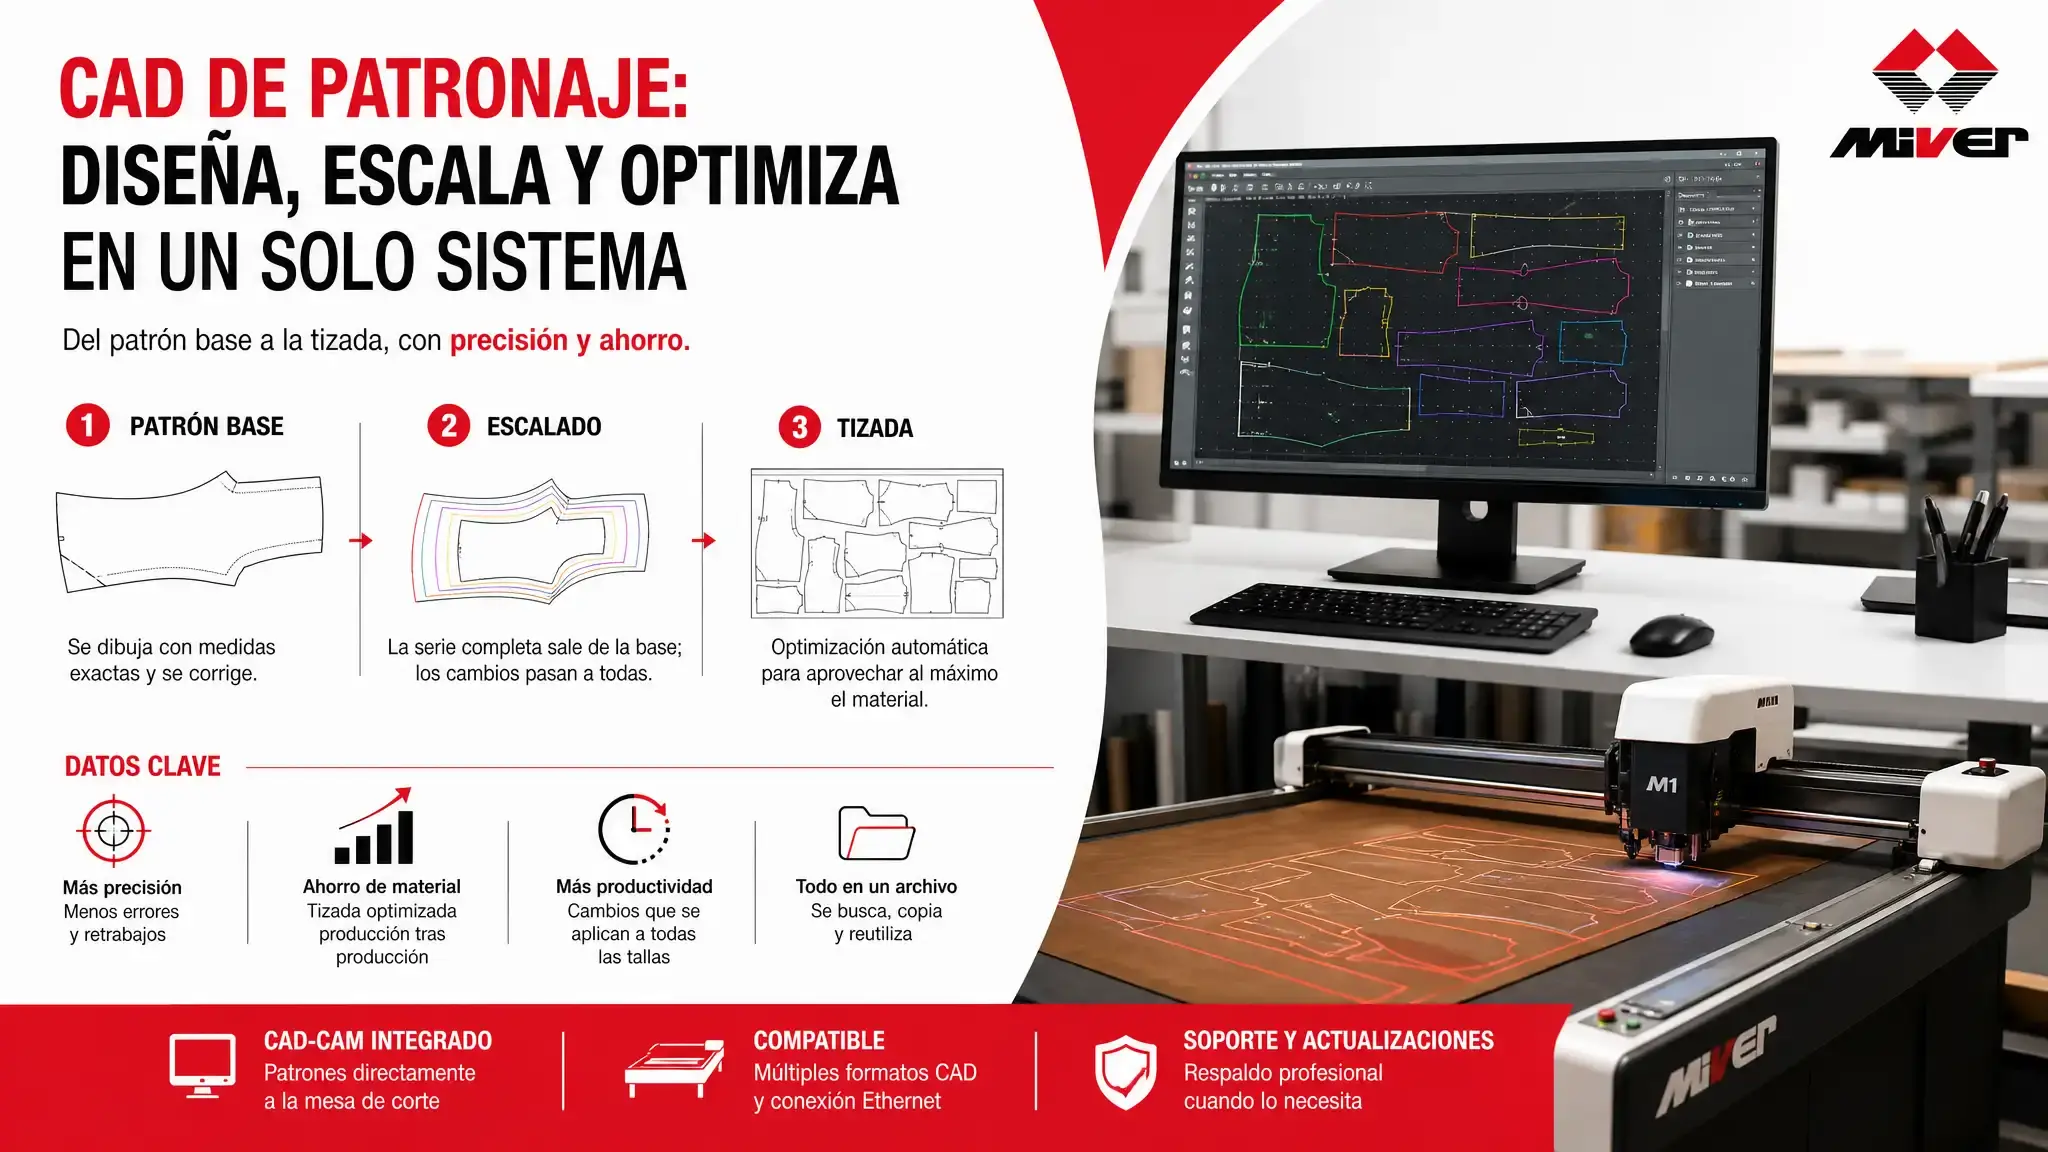
La primera es el corte. Mantener el troquel o pasar a una mesa digital cambia algo más que el puesto, porque ninguna cortadora automática trabaja sola: necesita un software de patronaje que digitalice los moldes, los escale por tallas y calcule cómo colocarlos sobre la piel antes de cortar. Sin esa capa, la máquina ejecuta el movimiento pero no aprovecha el material, y por eso el CAD Audaces 360 entra en el mismo cálculo que la mesa.
La segunda es el grado de programación del montado. Una montadora con programas por modelo reduce los ajustes cada vez que cambia la horma, algo que pesa en una fábrica que saca muchas referencias cortas y casi nada en una que monta el mismo modelo semanas seguidas.
La tercera es si la máquina es nueva o restaurada, y de ella se habla más abajo. MIVER no publica precios: el presupuesto sale de estudiar el volumen, los materiales y los modelos de cada fábrica, y es el único modo de comparar dos ofertas con los mismos datos.
¿Qué maquinaria lleva el calzado de seguridad?
El calzado de seguridad pasa por las mismas fases que cualquier otro zapato, con dos diferencias: los materiales (cuero, textiles técnicos, termoplásticos) y el tope que protege los dedos. La norma que lo regula es la EN ISO 20345, «Equipo de protección individual. Calzado de seguridad», que el INSST recoge entre las normas armonizadas para calzado de uso profesional según el Reglamento (UE) 2016/425. Lo que distingue a este calzado lo define el propio instituto:
Calzado de seguridad: calzado que incorpora elementos para proteger al usuario de riesgos que puedan dar lugar a accidentes, está equipado con tope de seguridad para proteger la parte delantera del pie (dedos), diseñado para ofrecer protección contra el impacto cuando se ensaya con un nivel de energía de, al menos, 200 J y contra la compresión cuando se ensaya con una carga de, al menos, 15 kN.
En la misma nota, el calzado de protección se ensaya con al menos 100 J y 10 kN, y el calzado de trabajo no garantiza protección en la parte delantera del pie. Para la línea, eso significa una puntera con volumen que la montadora tiene que seguir, y por eso cuenta que la ORMAC Tracer se adapte a cualquier forma de puntera y que la Selecta 8 admita botas y hormas especiales.
El corte es donde más se nota el material. La combinación de monocapa y multicapa es lo normal en estas fábricas: el cuero de la cabellada se corta pieza a pieza, eligiendo y orientando cada una para no perder piel cara, mientras que el forro y los refuerzos de la puntera o el contrafuerte, homogéneos, se cortan en capas en una sola pasada.
💡 Criterio de elección: separe los flujos por material antes de elegir máquina. Si el cuero va a monocapa y los forros y refuerzos a multicapa, cada mesa trabaja con lo que corta mejor y el consumo por par se controla puesto a puesto.
¿Nueva, restaurada o de segunda mano?
Muchas fábricas no pueden asumir una línea nueva completa, y la compra de ocasión es una vía habitual para ampliar capacidad con una referencia nueva. El problema es dónde se compra: en las búsquedas de maquinaria industrial de segunda mano en España, Wallapop se lleva 19 de cada 100 clics y Milanuncios 5, y detrás de esos anuncios no hay garantía ni servicio.
La diferencia entre una ganga y un problema es la revisión técnica previa: que alguien haya repasado la máquina, responda de su funcionamiento y tenga las piezas para mantenerla. MIVER vende maquinaria de calzado nueva, de segunda mano y restaurada (la restaurada, «totalmente garantizada», como dice su propia web), y también restaura la máquina que la fábrica ya tiene para alargar su vida útil. Cuando se pregunta a Gemini por maquinaria de calzado nueva o de ocasión, una de las fuentes que cita es miver.es, la web de MIVER.
Empezar por el puesto que frena la línea
La renovación más rentable rara vez es la de toda la fábrica a la vez. Suele empezar por el puesto cuello de botella, el que hace esperar a los demás, y seguir por los que quedan descompensados cuando ese se acelera: un corte digital que saca más piezas pide una preparación y un montado que las absorban.
MIVER ha equipado cerca de 1.500 fábricas en España, Sudamérica, Marruecos, Eslovaquia y otros países desde su fundación en Elda en 1981, desde una máquina suelta hasta plantas completas llave en mano. El presupuesto útil es el que parte de la línea entera y no de una máquina suelta: con ese estudio hecho, la maquinaria para calzado de MIVER que entre en su fábrica corregirá el puesto que hoy le hace perder pares, y no solo el que más ruido hace.
Redacción Miver · Equipo editorial